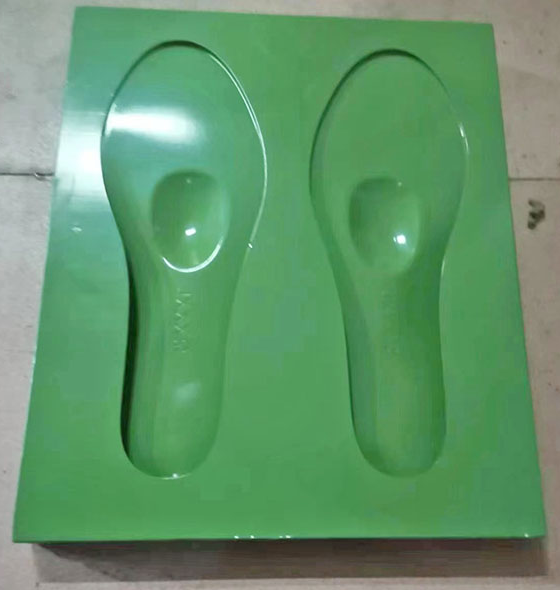
铁氟龙涂料采用特氟龙涂料处理的基材表面,可同时拥有多种优越功能:不粘、耐高温、低摩擦、耐腐蚀、防粘湿和高绝缘等性能,进一步改善了底材的工作性能。
核心质量控制点1. **前处理**
油污、脱模剂、水渍、灰尘是脱落头号元凶;喷砂后尽快喷涂,放久返锈、二次沾灰;铝件、不锈钢喷砂砂料不能混用,避免交叉污染。
2. **喷涂方式:薄喷多遍**
一遍厚喷,溶剂包在里面,烧结后气泡、针孔、开裂;每层都要预烘,再喷下一层;十万级无尘车间做高端铁氟龙,减少颗粒麻点。
3. **烧结炉温(重中之重)**
不能只看温控表,要用炉温测试仪测工件本体温度;温度不够:没熔合、一刮就掉;超温:涂层发黄、碳化、变脆;升温不能太快,内应力大后期开裂。
4. **膜厚管控**
PTFE 常规 20–50μm;PFA 防腐厚膜 80–200μm;太薄针孔、防腐失效;太厚容易开裂。
5. **验收测试**
百格附着力(4B 以上)、膜厚、MEK 溶剂擦拭、盐雾、摩擦测试;流体件还要做气泡 / 针孔电火花检漏。
6. **配套基材**
碳钢、不锈钢、铝、陶瓷柱塞都可以喷涂;陶瓷件喷铁氟龙可以进一步降低摩擦、防尿素结晶粘连。
 永邦納米材料(東莞)有限公司